石英载板是晶圆湿法清洗与炉管工位的核心耗材,会持续累积颗粒、金属离子、有机物、氟化物四类污染。清洗采用八步湿法化学工艺,行业最大痛点集中在金属离子残留、颗粒回沾与表面白化三方面。应对关键是程序化清洗机替代手工槽、兆声强化、蚀刻窗口管理与离线集中清洗。
一、什么是石英载板?为什么需要定期清洗
12 英寸(300mm)石英载板,包含石英花篮、石英舟、承载板等,是晶圆湿法清洗、湿法刻蚀与扩散装舟工序中的核心承载部件。石英材料金属杂质含量极低、耐酸碱腐蚀、表面光洁度高,能在晶圆承载与传输过程中实现低金属释放、无污染承载,因此成为湿法台与炉管工位的首选耗材。
载板在使用中会持续累积四类污染:
微米 / 纳米级颗粒:来源于晶圆边缘崩边、化学品结晶与环境中落尘;
金属离子污染(Na、K、Ca、Fe 等):来源于化学品、去离子水与人体接触残留;
有机物残留:来源于光刻胶挥发物与包装材料;
载板污染会直接向晶圆转移:颗粒导致图形缺陷,金属离子在高温工序中扩散进入栅氧与硅体,直接影响器件良率与可靠性。因此先进制程产线均要求石英载板定期下线清洗与再生,其清洗洁净度须与晶圆清洗同一量级管理。
二、石英载板典型清洗工艺流程(八步)
石英载板清洗以湿法化学清洗为主线,辅以兆声 / 超声强化与洁净干燥。典型工艺流程共八步,如下表所示。
表1 12英寸石英载板典型清洗工艺流程
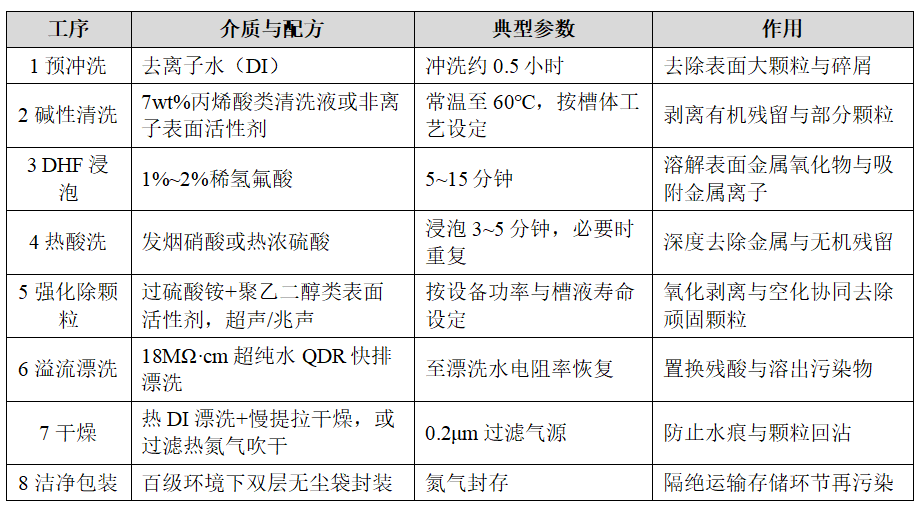
工艺设计要点在于工序顺序与配方窗口:先去有机物再除金属离子,避免有机膜对酸洗的屏蔽;DHF 浓度与时间须窗口化控制,防止过度蚀刻造成表面粗化;干燥环节的洁净度与颗粒控制往往决定整批清洗的最终良率。
三、行业六大痛点
1.金属离子残留管控难
先进制程对载板表面金属离子按 ppb 量级管控,Na、K、Fe 等离子的吸附与解吸随化学品批次、水温与浸泡时间波动。手工或半自动清洗一致性差,批间金属残留离散度大,成为晶圆金属污染追溯的高发环节。
2.颗粒残留与再沉积
清洗与漂洗结束后的干燥阶段是颗粒回沾高发窗口:慢提拉速度、干燥气流洁净度、层流环境波动都会导致已剥离颗粒重新沉积。0.3 微米级颗粒在 12 英寸大尺寸载板上的抽检合格率直接制约载板复用周转。
3.表面白化与粗糙度上升
反复 HF 蚀刻使石英表面二氧化硅持续溶蚀与再沉积,形成白化、雾化外观;表面粗糙度上升后更易藏匿颗粒与金属,形成污染累积的恶性循环。载板透明度下降还影响目检与机台对位。
4.断裂、崩边与热冲击损伤
12 英寸载板尺寸大、自重大,石英材料脆性高,人工搬运与上下料碰撞易造成崩边与隐裂;清洗后进入炉管工序时若升温降温速率不当,热冲击会诱发微裂纹扩展,造成突发性碎裂与整批晶圆报废风险。
5.清洗周转长、占用产线产能
完整八步流程含干燥与检验,单批周转以小时计;若在线湿法台内执行载板清洗,将直接挤占晶圆清洗产能。载板备品不足时,工位被迫等待清洗完成,成为湿法区域利用率的无形损失。
6.化学品耗用与含氟废液处理成本
HF、热浓硫酸/发烟硝酸消耗量大且需频繁换槽;含氟废液与废酸的中和处理成本高,环保处理能力开始成为产能约束条件之一。
四、对应解决方案
表2 痛点—解决方案对照总表
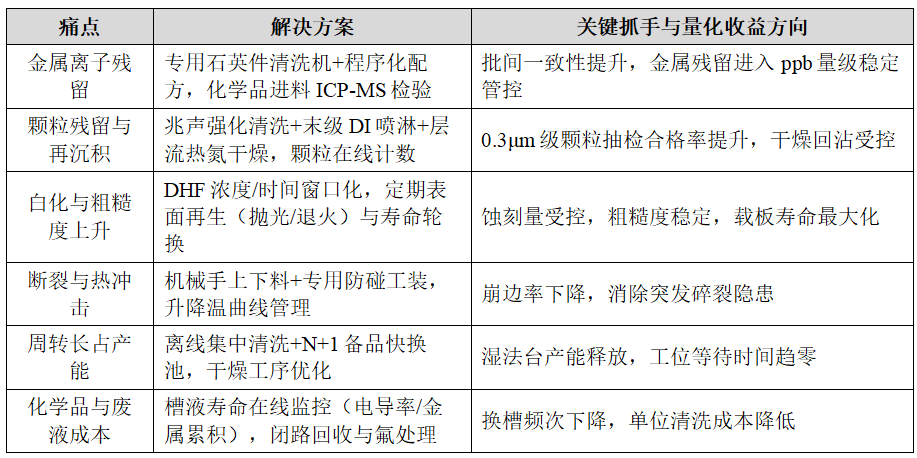
1.金属污染:专用清洗机与进料检验
采用程序化石英件清洗机替代手工槽作业:清洗顺序、温度、时间与槽液循环由配方固化,消除人为波动;化学品与超纯水进料按批次做ICP-MS抽检,从源头锁定金属本底。批间残留数据进入SPC管控,实现ppb量级的稳定一致。
2.颗粒控制:兆声强化与洁净干燥闭环
在碱性清洗与漂洗之间引入兆声/超声强化段,利用空化效应剥离亚微米颗粒;干燥采用0.2μm过滤热氮气或层流慢提拉,并对排出气流与环境做粒子在线计数,形成清洗—漂洗—干燥全链路颗粒闭环。
3.表面劣化:蚀刻窗口与寿命管理
为DHF工序设定浓度—时间窗口并累计每只载板的总蚀刻量;达到阈值前安排表面再生(轻度抛光/退火恢复光洁度),并按寿命分级使用——高洁净工位用新板,一般工位用再生板,实现整队载板寿命与洁净度的双最优。
4.机械损伤:自动化搬运与热管理
上下料改用机械手与防碰撞专用工装,取消人工搬抬;载板回炉前执行升温曲线管理,避免急热急冷。配合暗场目检与定期隐裂抽检,把崩边与碎裂风险控制在批次之外。
5.产能占用:离线清洗与备品快换
将载板清洗从在线湿法台剥离,建立离线集中清洗站;产线侧按N+1配置备品池,用快换替代等待。湿法台回归晶圆清洗主业,工位有效利用率显著回升。
6.成本与环保:槽液寿命与闭路处理
以电导率与金属累积量在线监控槽液寿命,按数据换槽而非定时换槽;废酸与含氟废液接入闭路回收与氟化钙处理系统,在降低化学品单耗的同时满足环保排放约束。
五、清洗验收与检测标准
清洗完成后按下列项目验收;具体限值以各晶圆厂内控规范为准,方法与频次为行业通行做法。
表3 清洗验收项目与检测方法
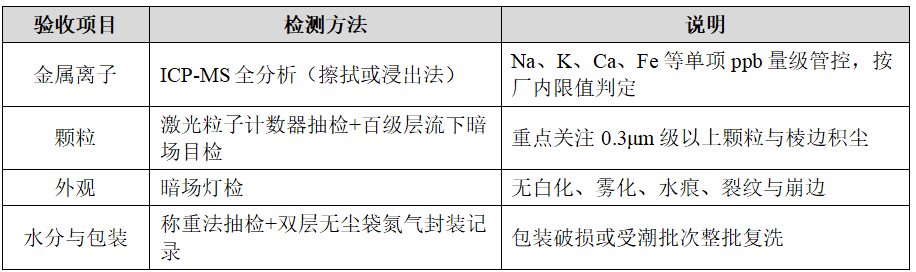
验收合格的载板登记入库并绑定批次与清洗履历,实现从清洗到上机的全程追溯。
常见问答
Q:石英载板清洗最关键的环节是哪一个?
干燥环节。清洗与漂洗结束后到干燥阶段是颗粒回沾最高发窗口,干燥的洁净度与颗粒控制往往决定整批清洗的最终良率,是投入产出最集中的环节。
Q:为什么载板会出现表面白化、雾化?
反复HF蚀刻会使石英表面二氧化硅持续溶蚀与再沉积,形成白化雾化外观,同时粗糙度上升,更易藏匿颗粒与金属,形成污染累积的恶性循环。
Q:载板清洗应该在线进行还是离线进行?
优先离线集中清洗。在线湿法台内清洗会直接挤占晶圆清洗产能;采用离线集中清洗站并配置N+1备品快换池,可释放湿法台产能,让工位等待时间趋零。
Q:如何管控石英载板清洗后的金属离子残留?
采用程序化石英件清洗机替代手工槽固化配方,化学品与超纯水按批次做ICP-MS抽检,批间残留数据进入SPC管控,实现ppb量级稳定一致。